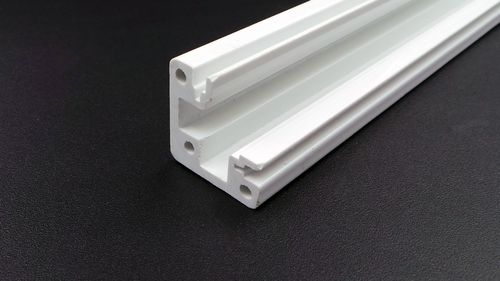
PVC异型材挤出生产线 特点、应用与选型指南
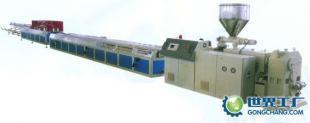
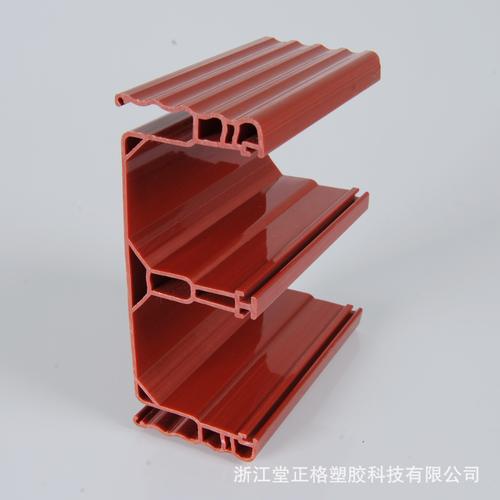
在建筑装饰与工业制造领域,PVC异型材因其优异的耐候性、耐腐蚀性和可加工性,被广泛应用于门窗、管道、装饰线条等场景。而高效稳定的挤出生产线,是保障异型材品质与产能的核心装备。本文结合世界工厂网等平台的产品信息,为您系统介绍PE、PVC异型材挤出生产线的设备构成、工艺特点及选型要点。
一、生产线组成与工艺流程
一条完整的PVC异型材挤出生产线通常包含以下核心单元:
- 挤出主机:多采用锥形双螺杆或平行双螺杆挤出机,适用于PVC粉料的塑化挤出,具备高扭矩、低剪切、耐磨耐腐蚀等特性。
- 模具(机头):根据异型材截面定制,直接影响产品尺寸精度与表面光洁度。
- 定型冷却系统:包括真空定型台与水冷装置,确保型材快速定型且内应力小。
- 牵引装置:采用履带式或辊式牵引,保证牵引速度稳定、同步性好。
- 切割与堆料单元:自动切割机实现定长切割,堆料架完成成品收集。
工艺流程可概括为:原料混合→塑化挤出→模具成型→真空定型→冷却→牵引→切割→堆料。
二、PE与PVC异型材生产线的差异
虽然两者设备结构相似,但因物料特性不同,配置上需注意区分:
- PVC异型材:需重点考虑螺杆的耐腐蚀设计,定型台需配置高效真空系统以控制收缩率,模具需适应高填充配方(如添加碳酸钙)。
- PE异型材:PE熔体粘度高、流动性差,通常选用单螺杆挤出机或高效屏障型螺杆,并加强冷却效率以防止熔体破裂。
平台上的产品信息多会明确标注适用物料(如“PVC异型材挤出生产线”或“PE/PVC通用型”),采购时应仔细核对。
三、设备选型要点
- 产量需求:根据年产能或日均产量选择螺杆直径(如65/132、80/156等型号),并核验主机功率与挤出量是否匹配。
- 异型材截面复杂度:复杂截面需配备高精度模具与多段真空定型台,建议要求供应商提供类似截面案例。
- 自动化程度:关注是否配备PLC控制系统、自动称重喂料、在线测厚等,以降低人工干预、提升稳定性。
- 能耗与噪音:比对不同型号的比功率(kWh/kg),优先选择节能型电机与加热系统。
- 售后与配件:确认螺杆、机筒等易损件的材质(如双合金处理)与供货周期,并核实安装调试与操作培训服务。
四、常见问题与维护建议
- 定型台真空不稳:检查真空泵密封性与管路泄漏,定期清理过滤网。
- 型材表面粗糙:排查模具流道是否损伤、塑化温度是否偏低或原料含水率过高。
- 牵引打滑:调整履带压力或更换磨损胶块,确保牵引速度与挤出速度同步。
日常维护应注重螺杆机筒的定期清洗(使用专用清机料)、减速箱润滑更换以及加热圈的老化检查。
五、
PVC异型材挤出生产线的选型需综合考量物料特性、产品规格与生产规模,建议通过世界工厂网等平台对比多家供应商的参数与用户评价,并实地考察设备运行状态。优质的生产线不仅能提升产品合格率,更能为长期稳定生产奠定基础。若您有具体截面或产能需求,可进一步咨询专业挤出设备制造商获取定制方案。
如若转载,请注明出处:http://www.djufq.com/product/62.html
更新时间:2026-11-21 22:34:34